返回博客
文章
pe移动厕所注塑
管理员 2026年9月22日
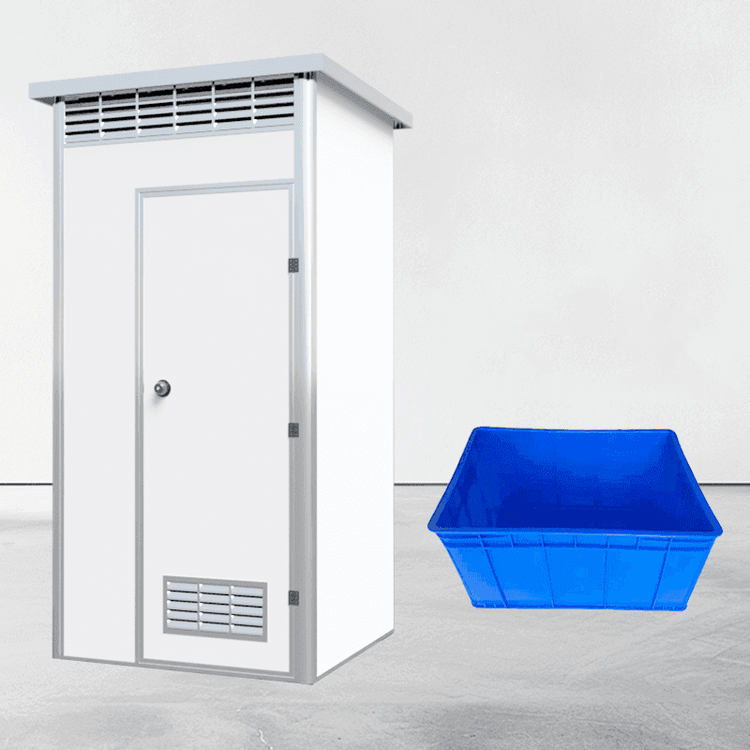
PE移动厕所注塑主要涉及注塑成型工艺,通过高温高压将PE颗粒注入模具,冷却后形成部件,一体注塑成型工艺在化粪池等结构中优势显著。

注塑成型工艺的核心流程
PE移动厕所的注塑成型以聚乙烯(PE)颗粒为原料,其工艺流程可分为三个关键阶段:
- 原料预处理:PE颗粒需经过干燥处理,去除水分以避免注塑过程中产生气泡或表面缺陷。干燥温度通常控制在80-100℃,时间根据颗粒规格调整。
- 熔融与注射:干燥后的PE颗粒被送入注塑机的螺杆加热系统,在180-230℃的高温下熔融为粘流态。螺杆旋转将熔融塑料推送至模具型腔,注射压力需根据部件厚度调整,一般范围为50-150MPa,以确保塑料充分填充模具。
- 冷却与脱模:模具内通入冷却水或使用风冷系统,使塑料在10-30秒内快速冷却固化。冷却后模具打开,顶出机构将成型部件推出,完成单个生产周期。
一体注塑成型工艺的优势
在农村厕所改造中,PE化粪池常采用一体注塑成型工艺,其核心优势体现在以下方面:
- 结构完整性:通过高压注射一次成型,罐体无接缝、无焊接点,避免了传统拼接工艺可能导致的渗漏风险,密封性显著提升。
- 力学性能优化:模具设计可集成复杂加强筋结构,在罐体壁厚均匀的基础上增强抗压强度。例如,化粪池罐体壁厚通常控制在5-8mm,配合加强筋可使承载能力提高30%以上。
- 生产效率与成本:单次成型周期短(约2-5分钟),且无需后续组装工序,人工成本降低约40%。同时,模具寿命可达10万次以上,长期使用成本更低。
应用场景与材料适配性
PE材料因其耐化学腐蚀、抗冲击性强等特性,成为移动厕所及化粪池的首选。高密度聚乙烯(HDPE)更适用于化粪池等需要长期承受土壤压力的结构,其拉伸强度可达25-35MPa;低密度聚乙烯(LDPE)则多用于厕所门板、隔板等轻量化部件,流动性更好便于成型复杂形状。