返回博客
文章
移动厕所架子怎么焊接
管理员 2026年10月08日
移动厕所架子的焊接需遵循材质适配、工艺规范、结构稳固、防腐达标等核心原则,具体步骤如下:

一、材质选择与预处理
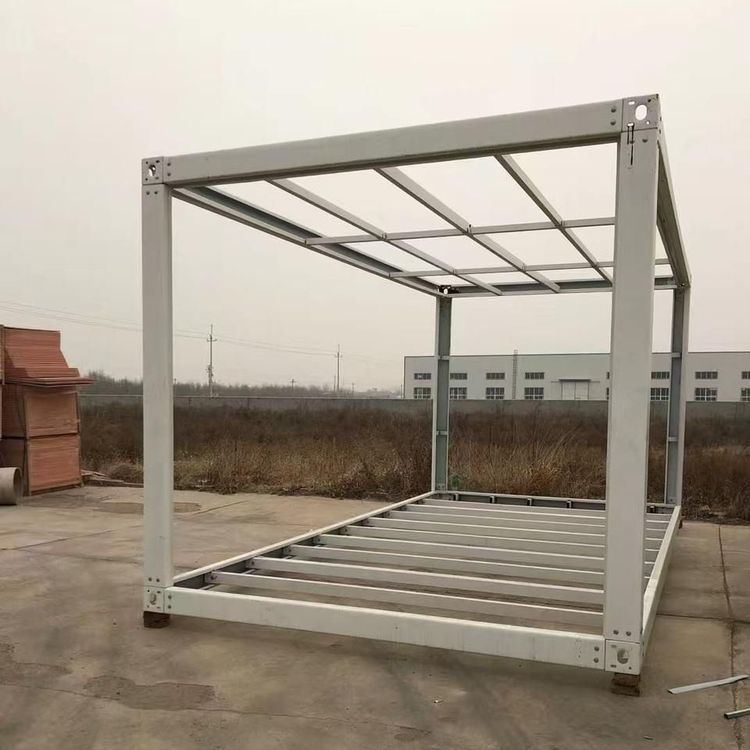
主体框架优先选用不锈钢或镀锌钢管:不锈钢耐腐蚀性强,适合户外潮湿环境;镀锌钢管成本较低,但需在焊接后对焊缝区域喷涂防锈漆以防止局部锈蚀。底部结构通常采用槽钢或工字钢作为承重基础,立柱选用方钢,墙体骨架可搭配角钢增强稳定性。材料需核对材质证明文件(如Q235B碳钢),确保强度符合设计要求(如角钢边厚≥3mm)。
二、焊接工艺实施
- 工艺选择:以手工电弧焊或气体保护焊为主,前者适用于户外作业,后者焊缝质量更高。焊接前需清理材料表面油污、氧化层,避免气孔或夹渣缺陷。
- 参数控制:根据母材厚度调整电流、电压,确保熔深达到母材厚度的70%以上。焊缝表面凹陷或凸起需控制在0.5mm以内,避免应力集中。
- 操作要点:
- 分段焊接:先焊接立柱与底部槽钢的垂直节点,再连接墙体骨架,最后焊接横梁,减少焊接变形。
- 对称施焊:对框架对称部位同时焊接,平衡热输入,防止结构扭曲。
- 引弧与收弧:在焊缝起点和终点处重复引弧,填满弧坑,避免裂纹。
三、结构稳定性保障
- 垂直度与水平度:焊接过程中使用水平仪和直角尺实时检测,立柱垂直偏差≤2mm/m,框架整体水平误差≤3mm。
- 加强设计:在框架转角处增设斜撑,门框、窗框等开口部位采用双层钢板加固,提升抗风能力。
- 吊装适配:顶部预留吊装孔,底部焊接防滑支脚,确保移动时框架不发生塑性变形。
四、防腐与验收
- 防腐处理:
- 镀锌钢管需检查镀锌层完整性,破损处补涂富锌底漆。
- 不锈钢框架需进行酸洗钝化,形成致密氧化膜,提升耐蚀性。
- 质量验收:
- 外观检查:焊缝均匀、无裂纹、咬边深度≤0.5mm。
- 无损检测:对关键节点进行超声波探伤,确保内部无缺陷。
- 尺寸复核:核对设计图纸,确认框架长宽高误差≤5mm,对角线差≤8mm。
通过以上步骤,可确保移动厕所架子焊接质量满足户外长期使用需求,兼顾安全性与耐久性。