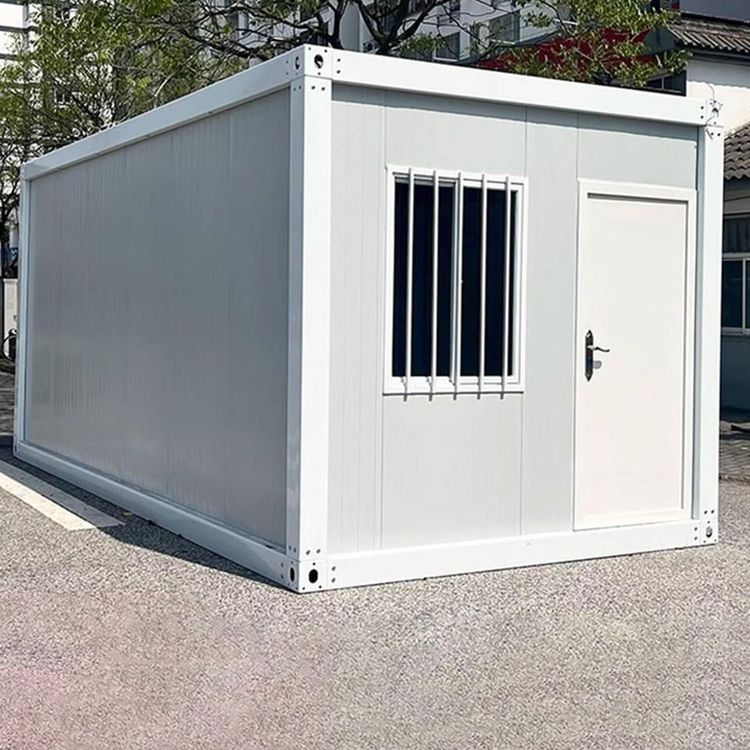
岗亭移动厕所钣金
岗亭与移动厕所的钣金加工均涉及材料选择、结构成型、焊接工艺及表面处理等核心环节,但具体技术要求因应用场景不同存在差异。

一、岗亭钣金加工技术要点
材料选择
岗亭主体结构以冷轧钢板或镀锌板为主,前者成本较低且易加工,后者通过镀锌层提升耐腐蚀性。在盐碱、潮湿等特殊环境中,部分定制产品会采用304不锈钢,其铬含量≥18%、镍含量≥8%,可长期抵抗氧化与化学腐蚀。成型工艺
钢板经数控剪板机定尺切割后,进入液压折弯工序。通过调整模具角度(如V型模、U型模)控制折弯半径,避免因局部应力集中导致开裂。例如,折弯90°角时,半径通常为板厚的1-2倍。焊接与检测
采用二氧化碳气体保护焊(CO₂焊)或氩弧焊(TIG焊),前者效率高但飞溅多,后者焊缝美观但成本较高。焊缝需经打磨去除毛刺,并通过超声波或射线探伤检测内部缺陷(如气孔、夹渣),确保结构强度。焊接后进行时效处理(如150-200℃加热2-4小时),释放残余应力,防止变形。表面处理
外立面依次进行磷化处理(形成磷酸盐保护膜)、喷涂环氧底漆(附着力强)和聚氨酯面漆(耐候性佳),部分高端产品增加氟碳涂层(耐紫外线、自清洁)。静电喷涂工艺使涂层厚度达80微米以上,远超普通喷漆的30-50微米,显著延长使用寿命。
二、移动厕所钣金加工技术要点
主龙骨材料
优质厂家普遍采用Q235热镀锌方管(壁厚≥1.5mm),镀锌层厚度≥65μm,可抵御潮湿环境腐蚀。方管通过焊接或螺栓连接形成框架,需满足承载力要求(如单层厕所自重约1.5-2吨)。功能集成设计
钣金结构需兼容泡沫封堵、微生物降解或真空排污系统。例如,真空排污系统需预留管道接口,并确保钣金密封性(漏气率≤0.5%),避免异味泄漏。新风系统换气次数需≥12次/小时,通过钣金开孔与风机配合实现。定制化需求
高端移动厕所采用异形钣金切割与拼接,外观融入流线型设计,内部配备智能感应水龙头、空调等设备。钣金厚度可能增至2-3mm,并通过加强筋提升局部刚度,适应频繁搬运场景。
总结:岗亭钣金侧重耐久性与装饰性,移动厕所则强调结构强度与功能集成,两者均需通过严格工艺控制确保质量稳定。