返回博客
文章
集装箱房屋生产技术
管理员 2026年9月15日
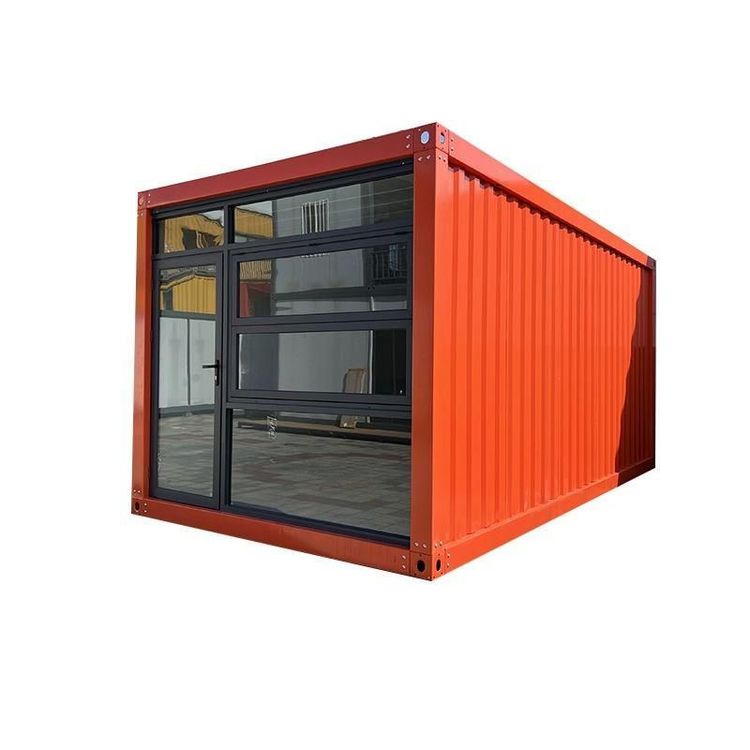
集装箱房屋生产技术主要涉及材料选型、结构设计、围护构造、连接节点及工业化制造流程等方面。
一、材料选型与结构设计
集装箱房屋以高强度耐候钢(如Q355B级别)为主框架材料,其屈服强度较普通碳钢提升约30%,可支撑长宽比接近2:1的箱体结构。通过角件与边梁的刚性连接形成自平衡体系,顶部纵向波形板通过波纹几何形状分散应力,减少局部屈曲风险,降低约15%的材料用量。部分企业采用冷弯薄壁型钢或轻钢龙骨结构,通过计算机模拟优化受力点,使骨架重量仅为传统砖混结构的四分之一,同时提升抗风抗震性能。
二、围护结构热工性能优化
围护系统采用“岩棉-空气层-镀铝锌板”三层复合构造:
- 岩棉层:厚度75-100毫米,纤维垂直于热流方向排列,导热系数低于0.040 W/(m·K);
- 空气层:5毫米封闭空腔抑制对流换热,整体传热系数(U值)低于0.5 W/(m²·K)。
此设计在低温环境下减少冷凝风险,延长钢结构寿命,同时降低供暖能耗。
三、连接节点与抗震适应性
针对地震设防烈度7度以上地区,采用“楔形锁扣+高强螺栓”双重固定模式:
- 楔形锁扣:45号钢热处理制成,15度斜面设计在水平剪切力下产生自锁效应;
- 高强螺栓:模拟8度罕遇地震的振动台试验中,节点位移量控制在3毫米以内,优于常规焊接节点约40%的变形幅度。
可拆卸连接方式支持二次移位重复组装,减少建筑垃圾。
四、工业化制造流程
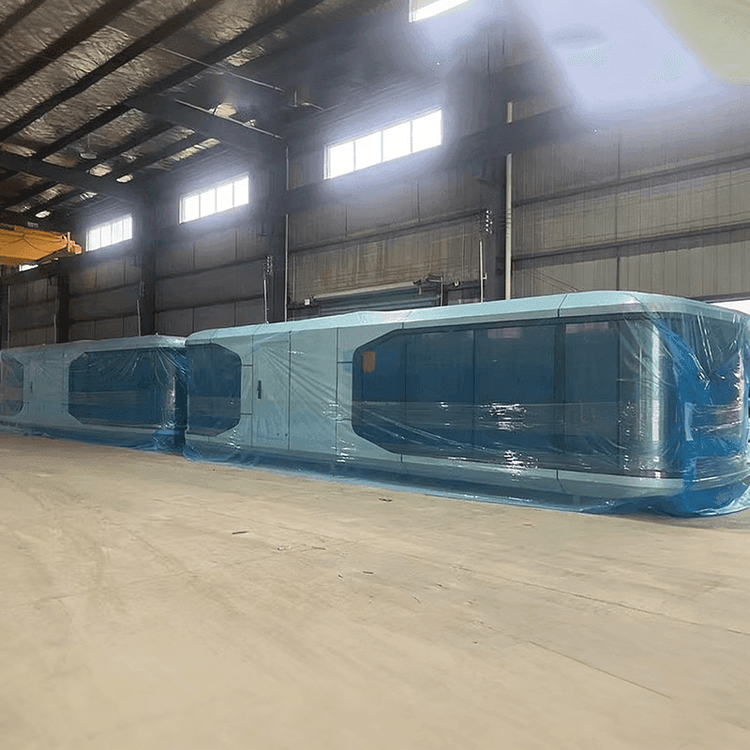
集装箱房屋生产实现标准化设计与流水化作业:
- 结构组装:钢材下料、加工后完成主体框架焊接与防腐处理;
- 并行施工:水电管线、保温层、门窗及室内装饰等多工序同步穿插;
- 精度控制:全自动产线制造精度稳定在1-2毫米,单日产能达50个模块;
- 数字化管理:每个模块配备专属二维码身份标签,实现全生命周期质量追溯。
五、低碳循环技术
头部企业产品平均拆装复用次数达8次以上,建筑垃圾排放量较传统临建降低约90%。例如,采用断桥式内衬结构减少热传导通道,使室内温度在冬季无供暖时比外界高出8-10摄氏度,降低供暖设备能耗依赖。