
水泥预制房屋生产工艺
水泥预制房屋生产工艺主要包括准备材料、制作模具、浇筑养护、组装运输四个核心环节,并融合了结构集成与新型技术优化。
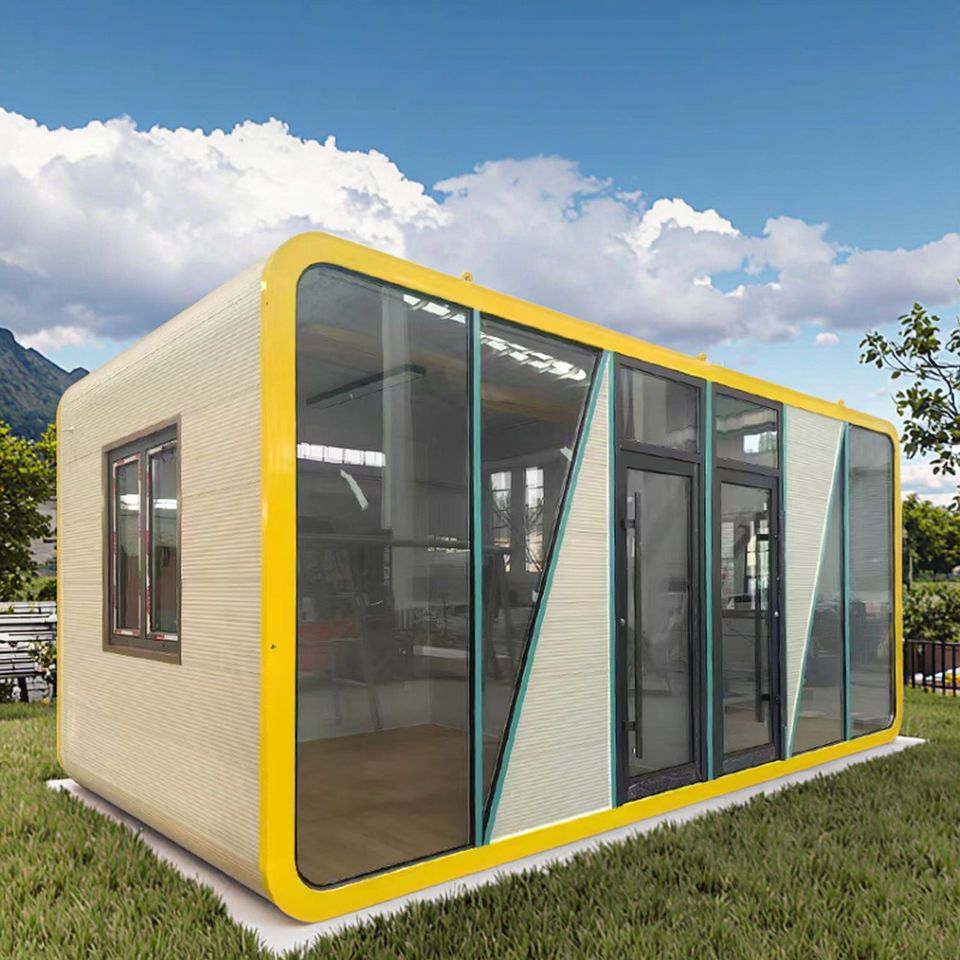
准备材料:严格把控原料性能与检测
材料选择直接影响构件质量。水泥需采用P.O42.5普通硅酸盐水泥,其强度与安定性符合标准;砂子选用中粗砂,含泥量≤3%,避免影响混凝土粘结性;碎石粒径以5-20毫米占比60%为宜,利于预制件成型。钢筋多采用HRB400螺纹钢,直径根据承重需求选择8-14毫米,确保结构承载力。所有材料进场前需抽样送检:水泥需做安定性试验,砂石需测级配,钢筋需查抗拉强度,从源头保障材料性能。
制作模具:精度与功能并重
传统木模逐渐被钢模替代,工厂常用5毫米厚钢板焊接成墙体模具,内壁刷脱模剂防止粘连。模具设计需集成多项功能:内部预埋水电管线定位装置,窗户位置固定塑钢边框,便于后续安装;施工人员会校验模具对角线偏差**≤3毫米**,边角接缝处用密封胶处理,避免漏浆影响构件表面质量。
浇筑养护:工艺控制与强度保障
混凝土浇筑前需布置钢筋骨架,主筋与箍筋按设计图纸绑扎,关键节点用铁丝十字交叉固定。混凝土采用强制式搅拌机混合,水灰比控制在0.45-0.5之间,确保流动性与强度平衡。振动棒插入深度需达模具底部,每处振捣20-30秒以消除气泡。浇筑完成后覆盖塑料薄膜保湿,冬季施工需启动蒸汽养护设备保持环境温度≥20℃。常温下养护7天可达设计强度70%,28天完全达标;质检人员用回弹仪测试墙面强度,合格部件用龙门吊移出模具并修整飞边毛刺。
组装运输:模块化与结构强化
运输环节使用专用平板车,模块间加装橡胶垫防碰撞。现场安装时需核对基础预埋件位置,用高强度螺栓连接墙体与地基,接缝处灌注专用修补砂浆。专业化生产基地通过高精度模具一次性浇筑成型墙体、楼板等核心构件,集成钢筋骨架、保温层、防水层、管线预埋等多重结构。采用C30-C40标号混凝土,内置Φ8-Φ12钢筋网,抗压强度达25-30MPa,相当于传统砖混结构的1.5倍;墙体预留EPS保温层插槽,现场嵌入后隔热性能提升40%;模块间通过预应力螺栓+焊接钢板连接,抗风等级达10级,抗震设防烈度7度。部分企业还尝试在混凝土中添加聚丙烯纤维增强抗裂性,或采用3D打印技术制作异形构件,进一步优化工艺性能。


